
Mesterens hemmelighet ligger i glasskanten
Glass har en fascinerende dobbelthet. Det kan virke skjørt i hånden, men får bemerkelsesverdig styrke og levetid når formen, kanten og overflaten er bearbeidet med kontroll. En ren, jevn kant gjør mer enn å forbedre utseendet. Den reduserer steder der belastninger samler seg, gjør montering tryggere og gir lyset en roligere overgang langs materialets yttergrense. Derfor er kaldt glassarbeid både en kunstnerisk disiplin og en teknisk nødvendighet.
Et ferskt snitt ser ofte skarpere og renere ut enn det faktisk er. Langs snittlinjen finnes små hakk, mikroriss og ujevne bruddanvisninger som ikke alltid kan sees med det blotte øyet. Når glasset senere utsettes for støt, vridning, punkttrykk eller raske temperaturforskjeller, kan disse svakhetene vokse. Systematisk kantsliping og polering fjerner skadene trinn for trinn, slik at en rå flate forvandles til en kontrollert, silkemyk overflate med både visuell dybde og bedre motstand mot videre sprekkdannelse.
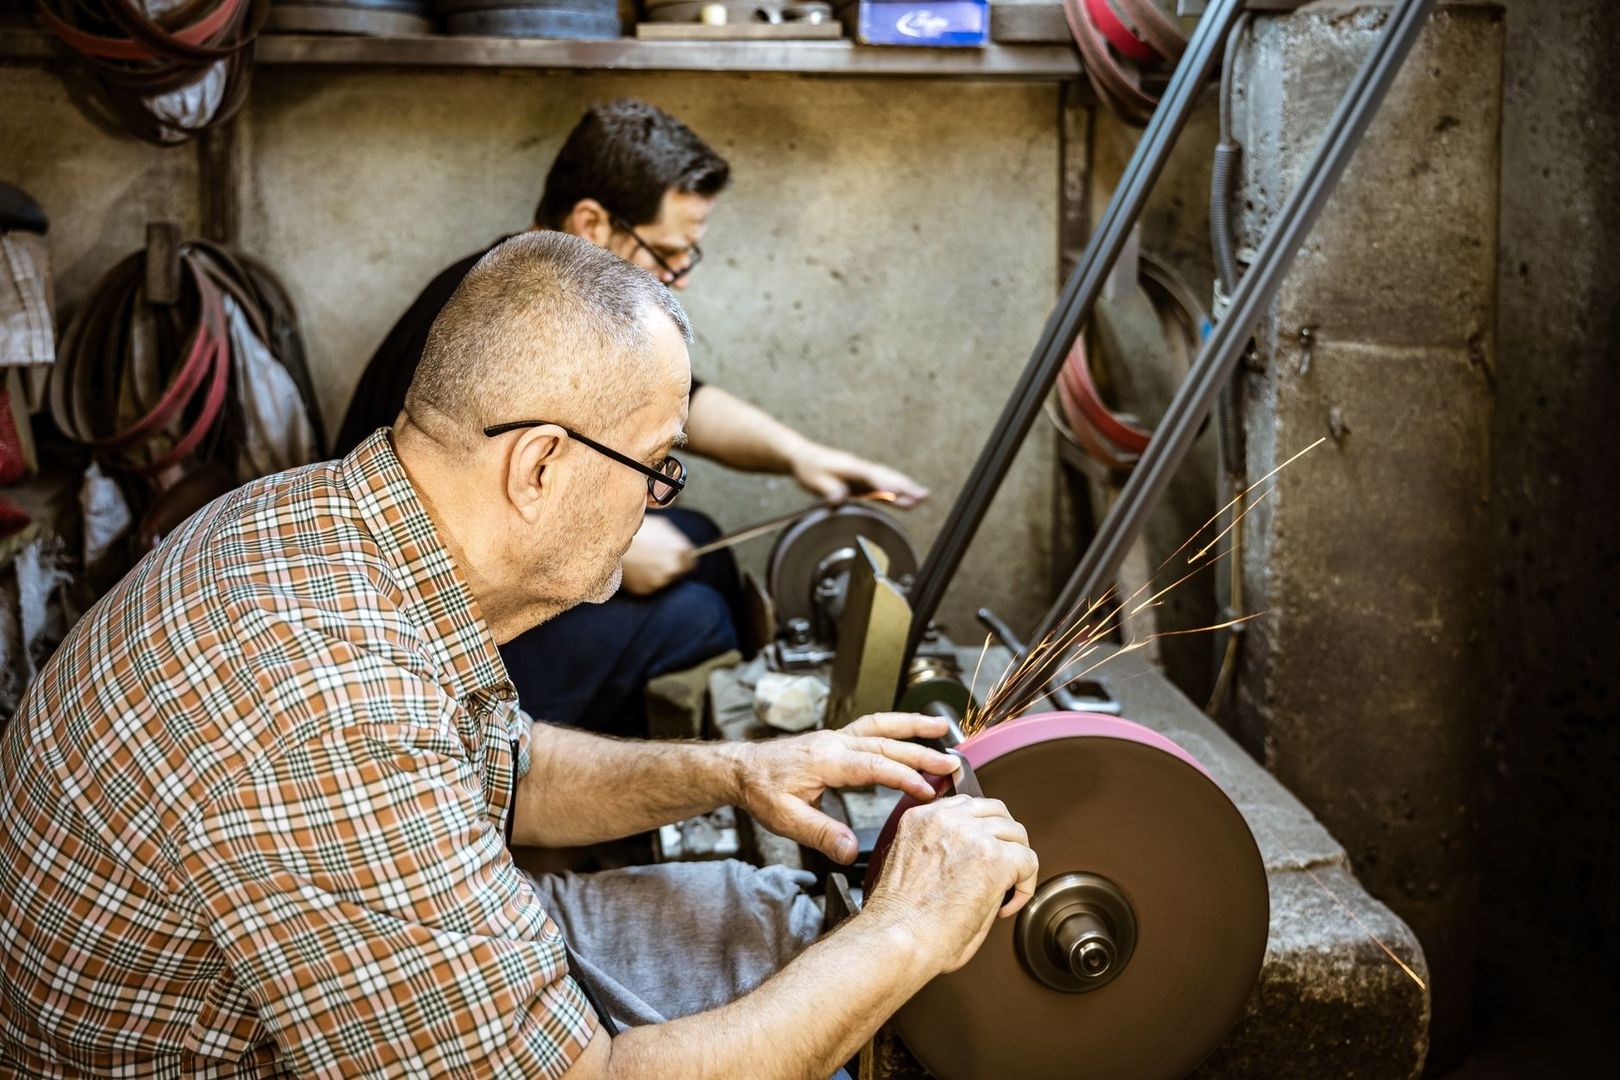
Hvorfor råe snittflater sprekker og hvordan kantsliping redder glasset
Et glasskutt er i praksis en styrt bruddflate. Selv når snittet følger en presis linje, blir kanten sjelden helt jevn. Små utspring og mikroskopiske riss fungerer som spenningskonsentrasjoner. Når en kraft treffer kanten, blir belastningen ikke fordelt over en stor, glatt flate. Den samler seg i stedet rundt det skadde punktet, der et lite riss kan utvikle seg til en synlig sprekk.
Belastningen kan komme fra flere hold. Et beslag som strammes for hardt, en skjev ramme, et punktstøt fra et verktøy eller en liten vridning under montering kan være nok til å starte brudd i en ubehandlet kant. Termiske sjokk er en annen risiko. En glassflate som varmes raskt på den ene siden, eller avkjøles ujevnt, utvider og trekker seg sammen med forskjellig hastighet. Det er særlig kritisk når kanten allerede har dype hakk.
Kantsliping fjerner den mest skadde delen av snittet og erstatter den med en definert profil. Målet er ikke nødvendigvis en speilblank kant i første omgang, men en jevn geometri uten skarpe topper og åpne bruddanvisninger. På større arbeider må også støtte, innfesting og transport vurderes. Herdet glass tåler riktignok større påkjenninger enn vanlig planglass, men herdingen gjør ikke kantene usårbare, og glasset kan normalt ikke skjæres eller bores etter herding.
- Kontroller kanten under godt sidelys før videre bearbeiding.
- Fjern hakk og ujevnheter med passende grovsliping, uten å presse hardt.
- Hold arbeidsstykket stødig, men unngå punkttrykk fra tvinger og beslag.
- Beskytt både øyne og luftveier, og bruk vann der arbeidsmetoden tillater det.
- Inspiser kanten på nytt før polering og før endelig montering.
Fagkunnskapen bak denne prosessen har lange tradisjoner. En glassliper må kunne lese materialet, forstå hvordan verktøyet møter kanten og vite når en profil er stabil nok til videre bearbeiding. Den historiske rollen til glassliperen og utviklingen av etterbehandling er omtalt hos Store norske leksikon. Moderne maskiner gir høy repeterbarhet, men de erstatter ikke vurderingen av glasskvalitet, kantens tilstand og den ferdige bruksfunksjonen.
Kornstørrelser og våtsliping i en logisk progresjon
En god slipeprosess følger en kontrollert progresjon fra grovforming til forpolering. Diamantverktøy eller slipebånd med grovere korn tar bort snittets hakk og etablerer profilen. Deretter brukes finere korn til å redusere sporene fra forrige trinn. Hvert trinn skal fjerne ripene fra det foregående, ikke forsøke å hoppe direkte fra en grov, ujevn kant til høyglans.
Vann har en dobbel funksjon i våtsliping. Det kjøler glasset og verktøyet, samtidig som det binder mye av støvet som ellers kan virvle opp fra slipingen. Vannflyten må likevel være kontrollert. For lite vann kan føre til varmgang, ujevn slipevirkning og unødvendig belastning på kanten. For mye eller feilrettet vann kan gjøre arbeidsstykket vanskelig å holde stabilt. Ved maskinell bearbeiding bør vannsystemet holdes rent, slik at avfall ikke føres tilbake mot overflaten.
| Arbeidsfase | Typisk formål | Hva som må kontrolleres |
|---|---|---|
| Grovforming | Fjerne hakk og etablere ønsket profil | Trykk, vinkel og synlige bruddanvisninger |
| Mellomsliping | Jevne ut spor fra grovverktøyet | At hele kanten bearbeides likt |
| Finsliping | Redusere riper før polering | Ensartet matt struktur uten dype linjer |
| Forpolering | Forberede overflaten for optisk glans | At tidligere slipespor er fjernet |
Det vanligste problemet er å hoppe over et korntrinn. En grov ripe kan da bli liggende under en finere overflate, selv om kanten virker blank på avstand. Når lyset treffer flaten skrått, blir ripen synlig som en stripe eller et sløret felt. Rengjør derfor glasset mellom hvert trinn, og vurder overflaten fra flere vinkler. En ren kant viser tydeligere hva som faktisk er fjernet.
Profilene som former lyset fra c-kant til fasettsliping
Profilen avgjør både hvordan glasset kjennes i hånden og hvordan det reagerer på lys. En enkel kantsøm, ofte kalt en arris eller lett avgrading, fjerner den skarpeste eggen uten å endre kantens hovedform. Dette er en diskret løsning når kanten skal være tryggere, men fortsatt fremstå nesten rett og teknisk.
En avrundet c-kant gir en mykere overgang. Den kan være praktisk på hyller, bordplater og gjenstander som håndteres ofte, fordi det avrundede løpet reduserer skarpe hjørner og gir et roligere berøringspunkt. Fasettsliping går et skritt videre. En skrå flate kuttes inn langs kanten, og vinkelen skaper en tydelig lysbrytning. Når fasetten er jevn i bredde og vinkel, kan den fange dagslys eller punktbelysning som en smal, glitrende linje.
Beveled glass har fått en viktig plass i dekorative og arkitektoniske sammenhenger, nettopp fordi skråkanten deler opp refleksjonene og kan gi prismatiske fargespill. Den arkitektoniske betydningen og den klassiske lysbrytningen i slike kanter er beskrevet i historien bak beveled glass. Effekten forutsetter imidlertid at fasetten er teknisk presis. Ujevn bredde, varierende vinkel eller små hakk vil bryte lyset uregelmessig og gjøre helheten urolig.
- Kantsøm: En smal sikkerhetsavgrading med liten visuell endring.
- C-kant: En avrundet profil som gir mykere berøring og jevnere refleksjon.
- Fasett: En definert skråflate som fremhever kanten og former lysspillet.
- Flere fasetter: Et mer komplekst uttrykk som krever nøyaktig innstilling og streng kontroll av symmetrien.
Ved manuell fasettsliping er jevnt trykk og stabil arbeidsvinkel avgjørende. Små variasjoner kan gi forskjellig fasettbredde langs samme side. Maskinell bearbeiding gir ofte bedre repeterbarhet, men krever korrekt oppspenning, riktig vannflyt og godt vedlikeholdt verktøy. Før en verdifull plate eller restaureringsdel bearbeides, bør profil, vinkel og ønsket bredde prøves på en mindre glassbit med tilsvarende tykkelse.
Veien til optisk klarhet med pimpstein og ceriumoksid
Polering begynner først når slipingen er ferdig nok. Pimpstein kan brukes som et mellomledd i enkelte arbeidsmetoder for å jevne og forberede overflaten, mens ceriumoksid er et vanlig poleringsmiddel for glass. Sammen med filtpad eller egnet polerskive virker ceriumoksidet både mekanisk og kjemisk på overflaten. Det bryter ned de fineste ujevnhetene og bidrar til den karakteristiske klare glansen.
Høyglanspolering krever mindre kraft enn mange tror. For høyt trykk kan gi varmgang, ujevn avvirkning og lokale slør. Turtallet må tilpasses verktøy, pad, glass og mengden slurry. Overflaten skal holdes fuktig, men ikke gjennomvåt, slik at poleringsmiddelet arbeider kontrollert. Arbeidet bør stoppes med jevne mellomrom for rengjøring og inspeksjon. En blank flekk betyr ikke nødvendigvis at hele kanten er polert.
- Vask kanten grundig etter finsliping, og fjern alle løse slipepartikler.
- Bland ceriumoksid med vann til en jevn, kremaktig slurry.
- Påfør en liten mengde på en ren filtpad eller egnet polerskive.
- Arbeid med moderat turtall, lett trykk og jevne bevegelser.
- Følg med på temperatur, fuktighet og poleringsspor underveis.
- Rengjør og inspiser kanten fra flere lysretninger før siste polering.
- Avslutt med grundig vask, slik at rester ikke skjuler fine riper eller slør.
Hvis dype riper fortsatt er synlige etter polering, er løsningen vanligvis å gå tilbake til riktig finslipetrinn. Mer poleringsmiddel kan ikke erstatte manglende slipeprogresjon. Det samme gjelder overoppheting: En varm kant bør få kjøle seg ned før arbeidet fortsetter. På større eller sikkerhetskritiske deler bør endelig kontroll også omfatte kantens geometri, montering og eventuell dokumentasjon av glassets type.
Ta håndverket videre til ditt eget glassverksted
En varig glasskant oppstår gjennom samspillet mellom tålmodighet, riktig vannflyt og en disiplinert kornprogresjon. Grovslipingen former, finslipingen rydder opp, og poleringen løfter overflaten til en klar og taktil finish. Når hvert trinn får gjøre sin del av arbeidet, blir det mindre behov for hardt trykk, og risikoen for overoppheting og nye skader reduseres.
Det ferdige resultatet merkes både med øyet og hånden. En skarp, rå kant blir til en jevn c-kant eller en lysfangende fasett, uten at materialets egen karakter forsvinner. For glasskunstnere, restauratører og dedikerte amatører er dette kjernen i kaldt glassarbeid: å forme lys, struktur og sikkerhet gjennom presis etterbehandling. Begynn med en prøvebit, dokumenter korntrinnene og kontroller kanten før hvert nytt steg. Slik bygges ferdigheten som gjør vakre glassprosjekter tryggere, mer holdbare og mer overbevisende i detaljene.
